
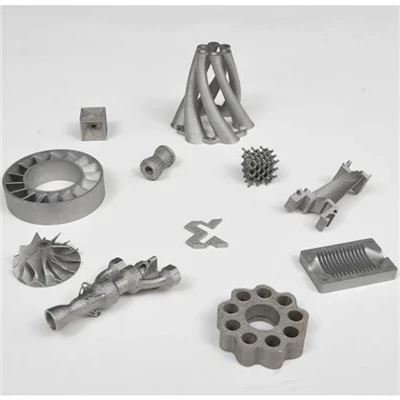
מהנדסי תעופה וחלל, מל"טים ולוויינים ממשיכים להיתקל באותו גבול קשה: החלק צריך להיות קל יותר מבלי להיחלש. עבודת CNC קונבנציונלית מתחילה עם בילט מוצק, מסירה את רובו כגרוטאות, ועדיין לא יכולה ליצור את הגיאומטריה הפנימית שתגרום למעשה לחתוך מסה. זמני ההובלה נמתחים, עלויות החומרים מטפסות, והעיצוב נשאר מוגבל על ידי מה שחותך יכול להגיע אליו.הדפסת תלת מימד של סגסוגות אלומיניוםמשנה את המשוואה הזו. על ידי הפקדת חומר רק היכן שהוא נחוץ, התהליך פותח חופש עיצובי ששיטות חיסור פשוט לא מאפשרות.
מדוע המשקל עדיין קובע הכל בעיצוב תעופה וחלל
המסה נותרה מניע הביצועים הדומיננטי. נתונים ציבוריים של נאס"א ושל חברות מטוסים גדולות מראים שכל קילוגרם שהוסר משלדת אוויר יכול להפחית את שריפת הדלק לכל החיים בכמות הניתנת למדידה ולשחרר מטען או טווח. על מל"טים חשמליים ולוויינים קטנים ההשפעה היא מיידית יותר-מסה נמוכה יותר מאריכה ישירות את הסיבולת או מאפשרת חיישנים נוספים.
עיבוד שבבי מסורתי מייצר לעתים קרובות יחסי קנייה-ל- גבוהים. סוגר מורכב יכול להתחיל בתור בילט גדול ולסיים בשבריר ממשקל זה. ייצור תוסף הופך את היחס מכיוון שאבקה שאינה בשימוש ניתנת לשחזור במידה רבה. פחות חומר נרכש, פחות נזרק, והגיאומטריה אינה מוגבלת עוד על ידי גישה לכלי.
|
שיטת ייצור |
יחס אופייני של קנייה-ל-טיסה |
ניצול חומרים |
השפעה נפוצה על חלקים מורכבים |
|
עיבוד CNC מסורתי |
8:1 – 20:1 |
5–12% |
גרוטאות גבוהות, תכונות פנימיות מוגבלות |
|
הדפסת תלת מימד מתכת (LPBF) |
1.5:1 – 3:1 |
60–85% |
קרוב ל-צורה נטו, סריג מורכב אפשרי |
מה הופך הדפסה תלת מימדית של סגסוגות אלומיניום לאידיאלית עבור חלקי מטוסים
סגסוגות אלומיניום נשארות פרקטיות עבור רכיבי מתכת רבים מודפסים בתלת מימד מכיוון שהן משלבות צפיפות נמוכה עם חוזק שמיש, עמידות בפני קורוזיה ויכולת ריתוך. כאשר מעובד על ידי מיזוג-אבקת לייזר, AlSi10Mg מייצר חלקים צפופים המגיבים היטב לטיפול בחום.
AlSi10Mg היא הבחירה הנפוצה ביותר לעבודות שירות הדפסת תלת מימד מסגסוגת אלומיניום. לאחר טיפול בתמיסה והזדקנות, הוא מספק תכונות מתיחה תחרותיות עם דרגות יציקה רבות תוך שמירה על יתרון המשקל של תהליך כמעט -נטו-. אותן מכונות שמדפיסות אלומיניום יכולות לעבור לסגסוגות טיטניום כאשר נדרשת חוזק אבסולוטי או עמידות גבוהה יותר לטמפרטורה, מה שמעניק למהנדסים אפשרויות בתוך מפעל יחיד להדפסת תלת מימד מתכת.
|
סַגסוֹגֶת |
צפיפות טיפוסית (g/cm³) |
חוזק מתיחה אולטימטיבי (לאחר טיפול בחום) |
יתרון מרכזי עבור תעופה וחלל |
|
AlSi10Mg |
2.67 |
300–450 MPa |
הכוח הטוב ביותר-ל-איזון משקל, זמין באופן נרחב |
|
AlSi7Mg |
2.68 |
280–400 MPa |
שווה ערך ליציקה טובה, עלות נמוכה יותר |
|
Ti-6Al-4V (השוואה) |
4.43 |
900–1100 MPa |
חוזק מוחלט גבוה יותר, טמפרטורה מוגברת |
מה שהכי חשוב למעצבים הוא יחס החוזק-ל-היעיל לאחר יישום הטופולוגיה והמבנים הפנימיים. החומר עצמו הוא רק חלק מהסיפור; היכולת למקם אותו רק לאורך נתיבי עומס עושה את השאר.
טכניקות עיצוב המשיגות למעשה קל משקל
שלוש גישות מספקות באופן עקבי את הפחתת ההמונים הגדולה ביותר:
אופטימיזציה של טופולוגיה מפיצה מחדש את החומר לאורך נתיבי הלחץ העיקריים ומסירה את כל השאר. הצורות המתקבלות נראות אורגניות, אך הן נושאות את העומסים הנדרשים במשקל נמוך יותר. רוב צוותי התעופה והחלל מתייחסים כעת להדפסת תלת-ממד באופטימיזציה של טופולוגיה כצעד סטנדרטי בתכנון מוקדם ולא כאופציה ניסיונית.
מבני סריג וחלת דבש מחליפים קירות מוצקים עם דוגמאות פנימיות מבוקרות. ניתן לכוון את הקשיחות בזמן שהמסה יורדת. מבנה סריג יישומי תעופה וחלל להדפסה תלת-ממדית מופיעים בסוגריים, בתים ומחלפי חום שבהם יש חשיבות הן לביצועים המבניים והן לתרמיים.
איחוד חלקים הופך מכלולים מרובים-לחלקים לרכיבים מודפסים בודדים. מחברים, אטמים ופעולות משניות נעלמים, יחד עם משקלם ונקודות הכשל הפוטנציאליות שלהם. זמן ההרכבה והמלאי מתכווצים בו זמנית.
|
טכניקת עיצוב |
הפחתת משקל טיפוסית |
המתאים ביותר עבור |
הטבה נוספת |
|
אופטימיזציה של טופולוגיה |
15–35% |
סוגריים מבניים, תושבות |
מסיר חומר שאינו-נושא-עומס |
|
סריג / חלת דבש |
20–40% |
בתים, מחליפי חום |
קשיחות מתכווננת וביצועים תרמיים |
|
איחוד חלקים |
10–30% + משקל הרכבה |
מכלולים מרובים- |
פחות מחברים, ספירת חלקים תחתונים |
ביחד, שיטות אלו מייצרות באופן קבוע חיסכון במשקל בטווח של 20-40% בהשוואה לתכנונים המעובדים המקוריים, אם כי הנתון המדויק תמיד תלוי באילוצים ההתחלתיים.
מדוע עדיין חשוב ציפוי מתכת עבור חלקים מודפסים בתלת מימד
חלק אלומיניום-מודפס היטב ומטופל בחום-מושלם רק לעתים רחוקות. סביבות תעופה וחלל עדיין דורשות עמידות בפני שחיקה, מוליכות חשמלית, הגנה מפני קורוזיה או עייפות טובה יותר ממה שהמשטח הבנוי יכול לספק-. ציפוי מתכת עבור חלקים מודפסים בתלת מימד נותן מענה לפערים הללו.
עיבוד פוסט-אופייני מתחיל בהפגת מתחים והזדקנות, ולאחר מכן עיבוד CNC של ממשקים קריטיים ואיטום פנים. לאחר מכן מגיעים לאלגון, ציפוי המרה כימי, ניקל ללא חשמל או גימורים אחרים בדרגת תעופה וחלל. הרצף המדויק מונע על ידי סביבת ההפעלה ודרישות ההסמכה.
ציפוי מיושם כהלכה סוגר את שאריות הנקבוביות של פני השטח, מעלה את קשיות פני השטח ויוצר מחסום מפני לחות וחומרי מאכל. חיי העייפות משתפרים לעתים קרובות בצורה ניכרת בהשוואה למשטחים לא מטופלים, וזו הסיבה שהרבה-טיסות קריטיותרכיבי מתכת מודפסים בתלת מימדעדיין מקבלים ציפוי לאחר עיבוד.
תיאור מקרה - כיצד Sunhingstones עזרה לפתור אתגר אמיתי של קל משקל תעופה וחלל
יצרן מל"טים הביא ל-Sunhingstones סוגר מבני שכבר עבר אופטימיזציה ל-CNC אך עדיין החטיא את מטרת המסה בעומסי רטט. הצוות יישם אופטימיזציה של טופולוגיה וסריג פנימי, ולאחר מכן הדפיס את החלק ב-AlSi10Mg. לאחר טיפול בחום, עיבוד שבבי ממשק וציפוי מגן, הרכיב המוגמר הגיע לקל ב-27% תוך עמידה בכל דרישה מבנית וסביבתית. הזמן מהקפאת התכנון ועד הטיסה הראשונה-החומרה המוכנה התקצר בכ-40% לעומת המסלול הרב- הקודם. אותו יצרן הדפסת תלת-ממד ממתכת תמך מאוחר יותר בהרצת הייצור-הנמוכה, והראה שהתהליך יכול לעבור מאב-טיפוס לחומרה מאושרת כאשר ישנן עקיבות חומרים ובקרות תהליך.
|
מֶטרִי |
עיצוב CNC מקורי |
3D מודפס + גרסה אופטימלית |
הַשׁבָּחָה |
|
מִסָה |
1.85 ק"ג |
1.35 ק"ג |
–27% |
|
זמן אספקה (מוכן להקפאת עיצוב לטיסה-) |
11 שבועות |
6.5 שבועות |
–40% |
|
ספירת חלקים |
4 חלקים + מחברים |
1 חתיכה |
מאוחד |
|
יחס קנה-ל-טיסה |
~12:1 |
~1.8:1 |
חיסכון משמעותי בחומר |
הכרה בתעשייה - מה ESTA אמרה על ייצור תוסף בתעופה וחלל
קבוצות סחר המתמקדות בגימור פני השטח ובייצור תעופה וחלל, כולל דיונים תחת מטריית ESTA, ציינו שתהליכים תוספים עוברים מתוכניות ניסוי לשימוש בייצור. השילוב של חלקי אלומיניום-מותאמים לטופולוגיה ועיבוד אחר- מתאים, כולל ציפוי, מצוטט שוב ושוב כמסלול מעשי לחומרת טיסה קלה יותר. הכרה זו משקפת אמון גובר בטכנולוגיה כאשר מערכות איכות מיושמות כהלכה.
כיצד לבחור את השותף המתאים להדפסת תלת מימד מתכת
המחיר לבדו הוא מסנן גרוע. קריטריונים שימושיים כוללים:
AS9100 או אישור איכות תעופה וחלל שווה ערך
עקיבות חומר ואבקה מלאה
יכולת עיבוד מבוקרת-(טיפול בחום, עיבוד שבבי, ציפוי)
ניסיון מוכח עם טיסה או טיסה-כמו חומרה
עיצוב ברור-להכוונה-תוספת ותפנית סבירה של אב טיפוס
יכולת לעבור מאב טיפוס לייצור קטן-עד-בינוני, כולל אספקה סיטונאית כאשר הנפחים גדלים
בית חרושת להדפסת תלת מימד ממתכת שיכול לדון בנקודות אלו עם דוגמאות קונקרטיות, סביר יותר לספק חלקים העונים הן לצרכים ההנדסיים והן לצורכי לוח זמנים.
שאלות נפוצות
ש: למה משמשת הדפסת תלת מימד של סגסוגות אלומיניום בתעופה וחלל?
ת: סוגרים, בתים, מחליפי חום, אביזרי מבנה ורכיבים אחרים שבהם הפחתת משקל, גיאומטריה פנימית מורכבת או איחוד חלקים יוצרים יתרונות ברורים.
ש: כמה משקל יכולה הדפסת תלת מימד לחסוך בהשוואה לעיבוד CNC?
ת: חיסכון נופל בדרך כלל בין 20% ל-40% לאחר יישום אופטימיזציה של טופולוגיה, סריג ואיחוד חלקים. התוצאות משתנות עם אילוצי העיצוב המקוריים.
ש: האם יש צורך בציפוי מתכת עבור חלקי תעופה וחלל מודפסים בתלת מימד?
ת: לא תמיד, אבל זה נדרש לעתים קרובות או מועדף מאוד עבור עמידות בפני שחיקה, הגנה מפני קורוזיה, מוליכות או חיי עייפות משופרים. חלקים קריטיים-לטיסה רבים מקבלים ציפוי או ציפויים מיוחדים לאחר הדפסה ועיבוד שבבי.
ש: מהי המתכת המודפסת בתלת מימד החזקה ביותר ליישומי תעופה וחלל?
ת: סגסוגות טיטניום כגון Ti-6Al-4V מספקות בדרך כלל חוזק מוחלט גבוה יותר וביצועי טמפרטורות גבוהות יותר-. סגסוגות אלומיניום כמו AlSi10Mg מציעות יחס חוזק למשקל טוב יותר כאשר המסה הנמוכה ביותר היא בעדיפות.
ש: כמה זמן לוקח להשיג חלק מתכתי מודפס בתלת מימד?
ת: זמני אספקת אב-טיפוס נמדדים בדרך כלל בימים עד כמה שבועות לאחר הקפאת העיצוב, בהתאם לגודל,-העיבוד שלאחר העיבוד וכל שלבי ההסמכה. לוחות הזמנים של הפקה ארוכים יותר אך לרוב עדיין קצרים יותר ממסלולים קונבנציונליים מרובי- חלקים.
אם אתה שוקל הדפסת מתכת תלת מימדית מול רכיב תעופה וחלל קל משקל נוכחי, הצעד הבא המעשי הוא לחלוק את דרישות הגיאומטריה והביצועים עם יצרן מוסמך. סקירת תכנון קצרה מגלה בדרך כלל אם אופטימיזציה של טופולוגיה, מבני סריג או איחוד חלקים יספקו משקל שימושי ורווחי לוח זמנים עבור החלק הספציפי הזה.